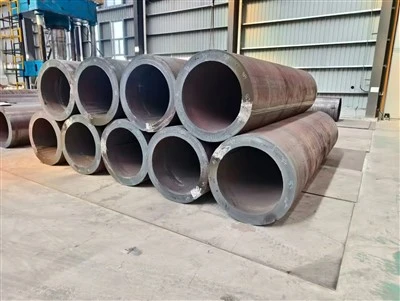
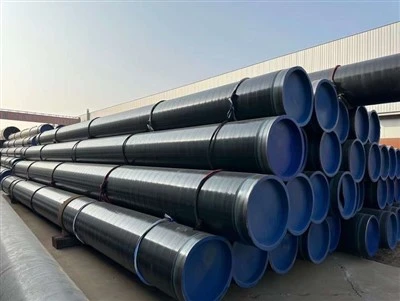
Tianjin Brisk Metalwork Co., Ltd. on yksi johtavista raskaan seinämän paksuisten lsaw-putkien valmistajista ja toimittajista Kiinassa. Meillä on maailman-johtavat tuotantolaitteet ja vahvat valmistusmahdollisuudet. Voit vapaasti ostaa irtotavarana kestävän raskaan seinämän paksuuden lsaw-putken tehtaaltamme.
Tianjin Brisk Steel on yksi Heavy Wall Thickness LSAW -putkien valmistajista Kiinassa. Tuotteitamme viedään pääasiassa Lähi-itään, Kaakkois-Aasiaan, Eurooppaan, Uuteen-Seelantiin ja muille alueille. Jos haluat lisätietoja tuotteistamme, ota rohkeasti yhteyttä ja lähetä ostoslistasi.
TUOTE
Tianjin Brisk Steelkeskittyä onttojen profiilien ja teräsputkien tuottamiseen ja toimittamiseen


Nopeat tekniset tiedot ja ensisijaisten ominaisuuksien yhteenveto
Suoran tehtaan hankinnan tiedot| Täysin sertifioituAPI 5LPSL1/PSL2,ASTM A252 & EN 10219/10210
Ulkohalkaisija (OD):16" - 60"+(406,4mm- 1524mm+)
Seinän paksuus (WT):0,375" - 2 000"+ (9,5 mm - 50.0mm+)
Teräslaadut:
Linjaputki:API 5L Grade B, X42, X52, X60, X65, X70, X80 (PSL1 & PSL2 / Sour Service)
Rakenneteräs:S275J2H, S355JR, S355J2H, S355K2H (EN 10219/10210), ASTM A252 Grade 2 & 3
Putkien pituudet:6,0 m, 11,8 m, 12,0 m tai mukautetut kiinteät pituudet 18,0 metriin asti
Keskeiset sertifikaatit ja NDT:100 % UT/RT tarkastettu, vesitestattu, EN 10204 3.1/3.2 MTRs, ISO 9001, NACE MR0175 / ISO 15156 yhteensopiva
Päällystysominaisuudet:3LPE, 3LPP, FBE, kaksi-kerroksinen FBE, nestemäinen epoksi sisävuori,-korroosionestopohjamaali
Ratkaistut tekniset kipukohdat: Miksi raskaan seinän LSAW:n määrittäminen on tärkeää
Insinöörit ja hankintapäälliköt kohtaavat vakavia toimintariskejä hankkiessaan erittäin-suuria, raskaita-seinäputkia suuria-seurauksia aiheuttaviin projekteihin. Valmistusprosessimme ratkaisee suoraan nämä kriittiset työmaahaasteet:
Putken luhistuminen ja nurjahdus äärimmäisen hydrostaattisen ja syklisen paineen alla
- Riski:Merenalaiset nousuputket, syvänmeren virtauslinjat ja ultra-korkeapaineiset-hiilivetylinjat ovat alttiina massiivisille ulkoisille puristusvoimille ja sisäiselle sykliselle kuormitukselle. Vakio-seinämä tai hieman ulko-pyöreät hitsatut putket rikkoutuvat vanteen jännitysrajojen alla, mikä johtaa katastrofaaliseen nurjahdukseen.
- Tekninen ratkaisumme:Käyttämällä kylmämuovattuja raskaita hiiliteräslevyjä, joiden paksuus on yli 50 mm, yhdistettynä täyspitkään -mekaaniseen laajenemiseen (O-), raskaan seinämän LSAW (SAWL) -putkemme saavuttaa suuren pyöreyden (pienempi tai yhtä suuri kuin 0,5 %:n pään ovaaliisuus) ja tasaisen jännitysjakauman. Tämä takaa maksimaalisen puristumiskestävyyden syvänmeren tai korkean{7}}tuoton käyttöpaineissa.
Vety{0}}indusoitu krakkaus (HIC) H2S-happamissa ympäristöissä
- Riski:Siirtää märkää H2Hapankaasua tai raakaöljyä sisältävä S- johtaa vedyn atomiabsorptioon, mikä aiheuttaa sisäisiä rakkuloita, vaiheittaista halkeilua (SWC) ja katastrofaalista sulfidijännitekorroosiohalkeilua (SSCC) hitsisaumoissa.
- Tekninen ratkaisumme:Käytämme tyhjiö-kaasuvapaata, hieno{1}}rakeista TMCP-teräslevyä (Thermo-Mechanical Controlled Processing), jossa on ultra-alhainen rikkipitoisuus (alle 0,002 %) ja fosfori (vähemmän tai yhtä suuri kuin 0,012 % kalsiumpitoisuuden kontrollirajat). Täysin testattu ja yhteensopivaNACE MR0175 / ISO 15156, putkimme takaavat pitkän-omaisuuden eheyden happamissa palvelusovelluksissa.
Suuri kenttähitsausvirhe ja asennusviiveet
- Riski:Pyöreät putkenpäät, epätasaiset viistekulmat ja seinämän paksuuden epäkeskisyys aiheuttavat vakavia "hi{2}}lo" -virheitä työpaikan ympäryshitsauksen aikana. Tämä lisää dramaattisesti hitsin korjausmääriä, pidentää alusten vuokrausaikoja ja kasvattaa kenttäasennusbudjetteja.
- Tekninen ratkaisumme:Tarkkuus JCOE-vaihe--vaiheittainen puristusmuovaus yhdistettynä mekaaniseen pää{2}}mittaukseen varmistaa tiukat ulkohalkaisijan toleranssit (±0,2 % päissä) ja tiukat seinämän paksuustoleranssit (+10.0% /-5,0 %). Kenttätyöntekijät voivat saavuttaa nopean, automaattisen sovituksen-ja vioittumattomia-vyöhitsauksia maassa sijaitsevissa putkenlaskuproomuissa tai työmaan kaivamissa.
LSAW-tuotannon ymmärtäminen

- Levyn reunan jyrsintä ja esi{0}}taivutus:Ensiluokkaiset TMCP-hiiliteräslevyt on ultraäänitestattu 100-prosenttisesti sisäisten laminointien varalta ennen -tarkkuusjyrsintätyökalujen viistettä levyjen reunat. Hydrauliset puristusyksiköt esi-taivuttavat levyn reunat tarkasti kohdehalkaisijan säteeseen.
- Vaihe{0}}vaiheittain-JCOE-puristinmuodostus:Puristettu levy menee raskaaseen{0}}hydrauliseen puristimeen, jossa se muotoutuu asteittain "J"-, "C"- ja lopuksi "O"-muotoon. Toisin kuin jatkuvassa{2}}muovausmenetelmässä, jotka aiheuttavat suuren jäännösjännityksen, JCOE-kylmämuovaus säilyttää rakenteellisen yhtenäisyyden erittäin-paksuissa seinissä.
- Jatkuva kaksipuolinen{0}}kaarihitsaus (SAW):Avoin sauma takki-hitsataan suojakaasun alla ennen kuin se menee jatkuvaan moni-lankaiseen sisäiseen (ID) ja ulkoiseen (OD) upotettuun kaarihitsausasemaan. Tämä prosessi tarjoaa syvän, virheettömän-hitsauksen tunkeutumisen korkealla sitkeysarvoilla sekä hitsimetallin että lämmön-vaikutusalueella (HAZ).
- Täyspitkä{0}}mekaaninen kylmälaajennus:Hitsattu putki laajenee kokonaan{0}}rungon mekaanisesti. Tällä tärkeällä toimenpiteellä saavutetaan kolme tavoitetta: se vähentää muovauksen ja hitsauksen aiheuttamia sisäisiä jäännösjännitystä, lisää myötölujuutta ohjatun kylmäkarkaisun avulla ja varmistaa tiukat pyöreystoleranssit.
- Jälki-hitsauksen lämpökäsittely (PWHT) ja lopullinen tarkkuuskoneistus:Tarvittaessa käytetään jännitystä-poistavaa tai normalisoivaa lämpökäsittelyä, minkä jälkeen päiden tarkkuusviisaus (30 astetta / 37,5 astetta ASME B16.25:tä kohti) automaattista kenttähitsausta varten.
Tekninen vertailu: API 5L PSL1 vs. PSL2 laatutasot
Energiaputkisovelluksissa oikean tuotespesifikaatiotason (PSL) määrittäminen varmistaa turvallisuustekijöiden noudattamisen ilman, että projektikustannuksia määritetään yli{0}}:
| Omaisuus / Vaatimus | API 5L PSL1 (Standard Line Pipe) | API 5L PSL2 (kriittinen / hapan palvelu) |
| Ensisijainen projektin käyttö | Matalan paineen{0}}siirto, sähköjohdot, rakenteelliset paalutukset | Korkean-seurauksen alueet (HCA), merenalainen, korkeapaineinen-kaasu, hapan kaasu |
| Kemiallinen koostumus | Normaalit C-, Mn-, P-, S-rajat | Alempi maksimi C, P, S; tiukka hiiliekvivalentti (CE) valvonta |
| Iskunkestävyystestaus | Valinnainen (vain erikseen pyydettäessä) | PakollinenCharpy V-Notch (CVN) -testaus 0 asteessa tai sub-nollassa |
| Tuottovoiman rajat | Minimi myötöraja määritetty | MinimijaSuurin myötölujuuden yläraja on käytössä |
| Hitsauksen korjauspolitiikka | Sallittu tiukkojen kelpuutusmenettelyjen mukaisesti | Ankarasti kiellettyputken rungossa; rajoitettu hitsaussaumassa |
| Jäljitettävyys ja testaus | Lämpö{0}}pohjainen sertifiointi | Yksittäisen putken lämmönseuranta ja -tuhoamaton testaus |
Valmistusmenetelmien vertailu: Heavy Wall LSAW vs. ERW vs. Seamless
Ymmärtäminen, kuinka raskas seinä LSAW vertaa vaihtoehtoisia teräsputkien valmistusprosesseja, auttaa hankintatiimiä tasapainottamaan budjettirajoituksia ja suorituskykyvaatimuksia:
| Ominaisuus / ominaisuus | Raskas seinä LSAW (SAWL) | Saumaton (SML) teräsputki | Sähkövastushitsattu (ERW) |
| Tuotantomenetelmä | JCOE-levyn muotoilu + kaksoisSAW-hitsaus | Kuuma aihion lävistys ja tuurnarullaus | Kylmävalssaus + HF-induktiohitsaus |
| Suurin ulkohalkaisija | Jopa 60"+ (1524mm+) | Rajoitettu (yleensä pienempi tai yhtä suuri kuin 28" / 711 mm) | Rajoitettu (yleensä pienempi tai yhtä suuri kuin 24" / 610 mm) |
| Suurin seinän paksuus | Ultra{0}}Paksu (jopa 50 mm+) | Paksu (jopa 60 mm) | Keskitaso (yleensä alle tai yhtä suuri kuin 22 mm) |
| Hitsaussauman eheys | Korkea (100 % UT/RT-tarkastettu ID/OD-hitsaus) | Ei mitään (kiinteä runko) | Korkea (vaatii jälkeisen-hitsaussauman lämpökäsittelyn) |
| Mittojen tarkkuus | Superior (laajennettu pyöreyden vuoksi) | Kohtalainen (riippuen seinän epäkeskisyydestä) | Erinomainen |
| Hapan palvelun soveltuvuus | Poikkeuksellinen (ohjattu TMCP-levy) | Erinomainen | Keskivaikea (HAZ-herkkä halkeilulle) |
| Mukautetun koon saatavuus | Korkea mukautetuille OD/WT-yhdistelmille | Matala ei--standardinmukaisille suurille OD:ille | Rajoitettu standardinauhakäämien kokoihin |
Vertaileva analyysi: LSAW vs. SSAW vs. ERW Pipes
Kun hankit halkaisijaltaan suuria{0}}rakenneputkia, väärän valmistusprosessin valinta voi johtaa rakenteellisiin kompromisseihin tai vakaviin kustannusten ylityksiin. Alla oleva taulukko esittää ammattimaisen suunnittelun vertailun LSAW:n ja muiden yleisten putkityyppien välillä:
| Ominaisuus/metriikka | LSAW (Longitudinal SAW) | SSAW (spiraalisaha) | ERW (Electric Resistance Welded) |
| Valmistus hitsaussauma | Yksittäinen/kaksoissuora pituussauma | Jatkuva spiraalimainen kierresauma | Korkeataajuinen{0}}induktiopituussauma |
| Hitsauksen pituus per metri | Vähintään (1,0 m hitsausta putken metriä kohti) | Korkea (jopa 1,5-2,0 m hitsausta metriä kohti) | Minimi (1,0 m hitsausta putken metriä kohti) |
| Jäännösstressitaso | Erittäin matala(Kevennetty mekaanisella laajennuksella) | Korkea(Suuri jäännösjännitys jatkuvasta spiraalikierteestä) | Keskitaso korkeaan(Vaatii paikallisen sauman hehkutuksen) |
| Seinän paksuusalue | Erittäin paksu(6,0 mm - 80.0 mm) | Ohuesta keskikokoiseen (6,0 mm - 25.4 mm) | Ohuesta keskikokoiseen (1,5 mm - 22.0 mm) |
| Geometrinen tarkkuus | Erinomainen(Täydellinen pyöreys ja suoruus) | Keskivaikea (altis kiertymään ja soikeaksi) | Hyvä (rajoitettu pienempään halkaisijaan) |
| Paikallisen nurjahduksen vaara | Erittäin matala(Optimoitu raskaille pylväille) | Korkeampi (kierukkahitsauksen suuntaus vähentää puhdasta aksiaalista vastusta) | Kohtalainen (rajoittuu paksuuden{0}}halkaisijan suhteeseen-) |
| Tyypillinen kustannusprofiili | Premium (korkea{0}}laatulevy, monimutkainen JCOE-käsittely) | Taloudellinen (Valmistettu suoraan kuumavalssatuista{0}}teräskeloista) |
Erittäin taloudellinen (nopea{0}}tuotanto, rajoitettu kokoalue) |
Hankintapäätös:Kriittisten kuormitusta{0}}kantavien pylväiden, siltapilareiden, dynaamisten offshore-tuulen monopaalujen tai{1}}vaarallisten seismisten vyöhykkeiden tapauksessaLSAW on ainoa teknisesti yhteensopiva valinta. SSAW tulisi varata matalan-rasitusveden siirtoon, tyhjennykseen tai matalan-kuorman lisäpaalutukseen.
Usein kysytyt kysymykset (FAQ)
K: Mikä on tärkein rakenteellinen ero LSAW (SAWL) ja SSAW (SAWH) putkien välillä?
V: LSAW (Longitudinal Submerged Arc Welded) -putki on valmistettu yksittäisistä teräslevyistä ja siinä on yksi suora pituussuuntainen hitsisauma. SSAW (Spiral Submerged Arc Welded) -putki valssataan jatkuvatoimisista teräskeloista kierresaumaksi. LSAW-putket tarjoavat suuremman mittatarkkuuden, pienemmän jäännösjännityksen, erinomaisen puristuskestävyyden ulkoisessa paineessa ja lyhyemmän hitsin kokonaispituuden liitosta kohti (mikä vähentää vian todennäköisyyttä). Näin ollen LSAW on vaadittu standardi korkeapainekaasun siirtoon, hapankaasuhuoltoon, vedenalaisiin nousuputkiin ja raskaaseen rakenteelliseen paalutukseen.
K: Voidaanko raskaiden seinämien LSAW-putkia käyttää märässä hapankaasussa (H2S) palvelu?
V: Kyllä. Kun tilataanAPI 5L PSL2 NACE MR0175 / ISO 15156 -yhteensopivuuden kanssa, LSAW-putket valmistetaan tyhjiö-kaasuttomista TMCP-teräslevyistä, joissa on ultra-alhainen rikki (alle tai yhtä suuri kuin 0,002 %) ja fosforipitoisuus (vähemmän tai yhtä suuri kuin 0,012 %). Ne käyvät läpi pakolliset laboratoriotestit vety{5}}indusoidun halkeilun (HIC per NACE TM0284) ja sulfidijännityskorroosiohalkeilun (SSCC NACE TM0177 mukaan) katastrofaalisten kenttävikojen estämiseksi.
K: Miksi täyspitkä{0}}mekaaninen kylmälaajentaminen (O-laajentaminen) on tarpeen raskaille seinäputkille?
V: Mekaaniseen kylmälaajennukseen kuuluu muodostetun ja hitsatun putken laajentaminen noin 1,0–1,5 % koko pituudelta käyttämällä sisäisiä hydraulisegmenttejä. Tämä kriittinen toiminto saavuttaa kolme päätavoitetta:
- Se lievittää JCOE-kylmämuovauksen ja upokaarihitsauksen aikana syntyviä suuria jäännösjännityksiä.
- Se lisää teräksen myötörajaa kontrolloidulla työkarkaisulla.
- Se takaa tarkan ulkohalkaisijan pyöreyden, suoruuden ja putken{0}}pään geometrian, mikä mahdollistaa nopean kohdistuksen kentän ympäryshitsauksen aikana.
K: Miten seinämän paksuus vaikuttaa putkilinjan maksimi sallittuun käyttöpaineeseen (MAOP)?
V: Barlow'n kaavan (P=2St/D) mukaan sisäinen suunnittelupaine (P) on suoraan verrannollinen seinämän paksuuteen (t) tietyllä halkaisijalla (D) ja sallitulla jännitystasolla (S). Seinämän paksuuden lisääminen mahdollistaa putkistojen kuljettamisen maakaasua tai raakaöljyä huomattavasti korkeammilla käyttöpaineilla ilman, että putken ulkopinta kasvaa tai että tarvitaan eksoottisia, erittäin{2}}korkealaatuisia-teräksiä, joita on vaikea kentällä-hitsata.
K: Mitä asiakirjoja toimitetaan raskaan seinän LSAW-putkien kansainvälisten lähetysten mukana?
V: Kaikkien vientilähetysten mukana on täydellinen laatuasiakirjapaketti, mukaan lukienEN 10204 Tyyppi 3.1 tai 3.2 Mill Test Reports (MTR)yksityiskohtaiset lämpöluvut, kemiallinen kauhan analyysi, mekaanisen jännitystestin tulokset, CVN-iskuenergia-arvot, hydrostaattiset testilokit ja NDT-tarkastustodistukset. Kolmannen osapuolen tarkastustodistukset (TPI) SGS:ltä, Bureau Veritasilta (BV), DNV:ltä tai Lloyd's Registeriltä voidaan myös toimittaa pyynnöstä.


Suositut Tagit: paksu seinämän paksuus lsaw putki, Kiina raskaan seinämän paksuus lsaw putken valmistajat, toimittajat, tehdas