

Teräsluokka EN 10255
S195T
EN 10255 TERÄSPUTKIEN MITAT JA KOOT
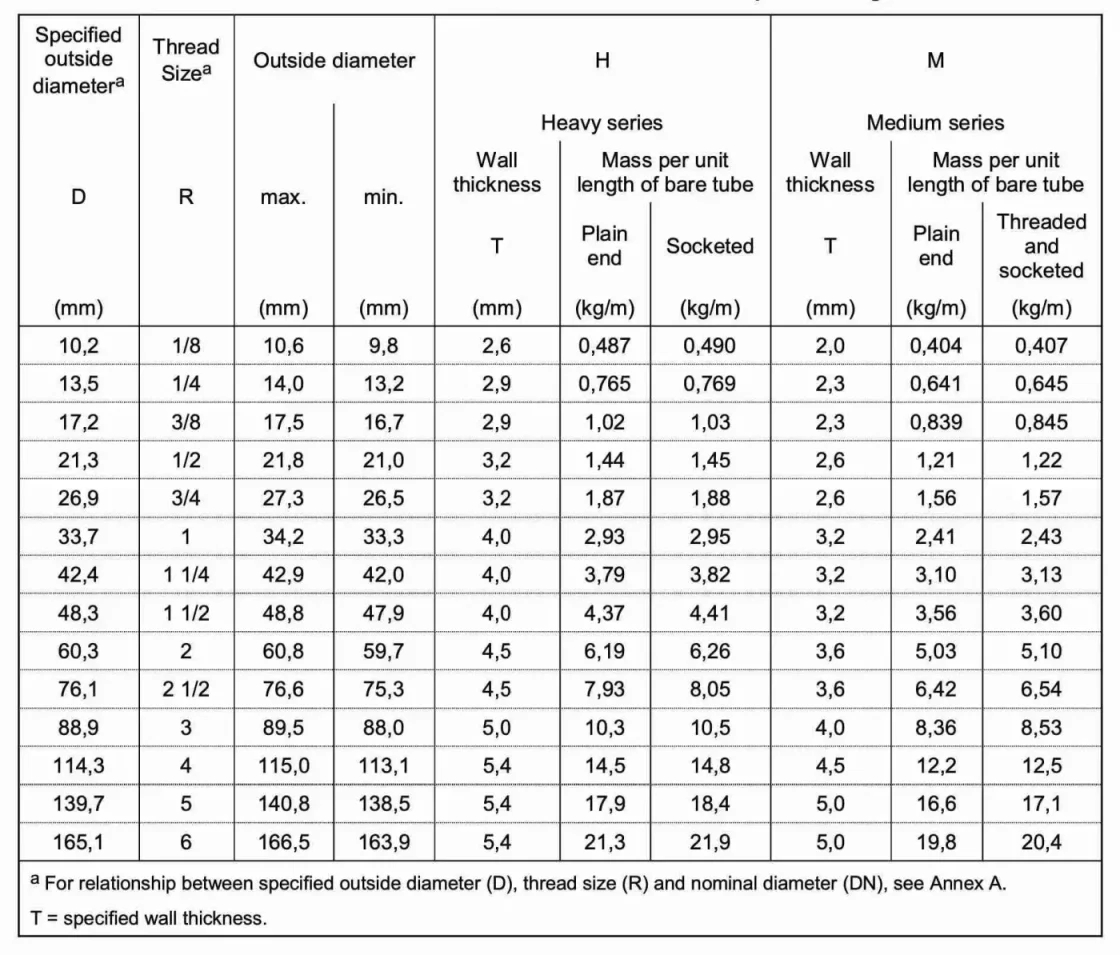
Seuraava taulukko sisältää teräsputkien mitat ja painot eurooppalaisen standardin EN 10255 "Ei--seosteiset teräsputket hitsaukseen ja kierteittämiseen" ja brittiläisen standardin BS 1387:1985 "Spesifikaatio ruuvattujen ja holkkien teräsputkien ja putkien sekä sileäpäisten putkien kierteittämiseen teräsputkien1 tai BS:n2 mukaisesti"
OTA YHTEYTTÄ:sales@briskmetal.com
Määritetty ulkopuolella diametra
(mm) |
Kierre Sizea
R | Ulkopuolella
max.
(mm) | halkaisija
min.
(mm) | H
Seinä paksuus
T
(mm) | H
eavy sarja
Massa pituus o
Tavallinen loppu
(kg/m) | s
yksikköä kohti f paljas putki
Pistorasia
(kg/m) | Minulle
Seinä paksuus
T
(mm) | M
dium seri
Massa pituus o
Tavallinen loppu
(kg/m) | es
yksikköä kohti f paljas putki
Kierteitetty ja pistorasiassa
(kg/m) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Lisätietoja määritellyn ulkohalkaisijan (D), kierteen koon (R) ja nimellishalkaisijan (DN) välisestä suhteesta, katso liite A. T=määritetty seinämän paksuus. | |||||||||
Nimellinen poraus | Ulkohalkaisija | Paksuus | Paino | ||||||
Kevyt |
Keskitaso/ Raskas
| Kevyt | Keskikokoinen | Raskas | Kevyt | Keskikokoinen | Raskas | ||
sisään | mm | mm | mm | mm | mm | mm | kg/m | kg/m | kg/m
|
1/4 | 8 | 13.6 | 13.9 | 1.80 | 2.3 | 2.9 | 0.515 | 0.641 | 0.765 |
3/8 | 10 | 17.1 | 17.4 | 1.80 | 2.3 | 2.9 | 0.670 | 0.839 | 1.020 |
1/2 | 15 | 21.4 | 21.7 | 2.00 | 2.6 | 3.2 | 0.947 | 1.210 | 1.440 |
3/4 | 20 | 26.9 | 27.2 | 2.30 | 2.6 | 3.2 | 1.380 | 1.560 | 1.870 |
1 | 25 | 33.8 | 34.2 | 2.60 | 3.2 | 4.0 | 1.980 | 2.410 | 2.940 |
1 1/4 | 32 | 42.5 | 42.9 | 2.60 | 3.2 | 4.0 | 2.540 | 3.100 | 3.800 |
1 1/2 | 40 | 48.4 | 48.8 | 2.90 | 3.2 | 4.0 | 3.230 | 3.570 | 4.380 |
2 | 50 | 60.2 | 60.8 | 2.90 | 3.6 | 4.5 | 4.080 | 5.030 | 6.190 |
2 1/2 | 65 | 76.0 | 76.6 | 3.20 | 3.6 | 4.5 | 5.710 | 6.430 | 7.930 |
3 | 80 | 88.7 | 89.5 | 3.20 | 4.0 | 5.0 | 6.720 | 8.370 | 10.300 |
4 | 100 | 113.9 | 114.9 | 3.60 | 4.5 | 5.4 | 9.750 | 12.200 | 14.500 |
5 | 125 | – | 140.6 | – | 5.0 | 5.4 | – | 16.600 | 17.900 |
6 | 150 | – | 165.1 | – | 5.0 | 5.4 | – | 19.700 | 21.300 |
EN 10255 PUTKIEN KEMIALLINEN KOOSTUMUS
| Luokka | Kemiallinen koostumus (%) | |||
| S195T | C | Mn | P | S |
| ≤ 0,20 | ≤ 1,40 | ≤ 0,035 | ≤ 0,030 | |
EN 10255 PUTKIEN MEKAANISET OMINAISUUDET
| Luokka | Mekaaniset ominaisuudet | ||
| S195T | Tuottovoima (Mpa) | Vetolujuus (Mpa) | Pidentymä (%) |
| 195 | 320-520 | 20 | |
EN 10255 PUTKISTON TOLERANSSIT
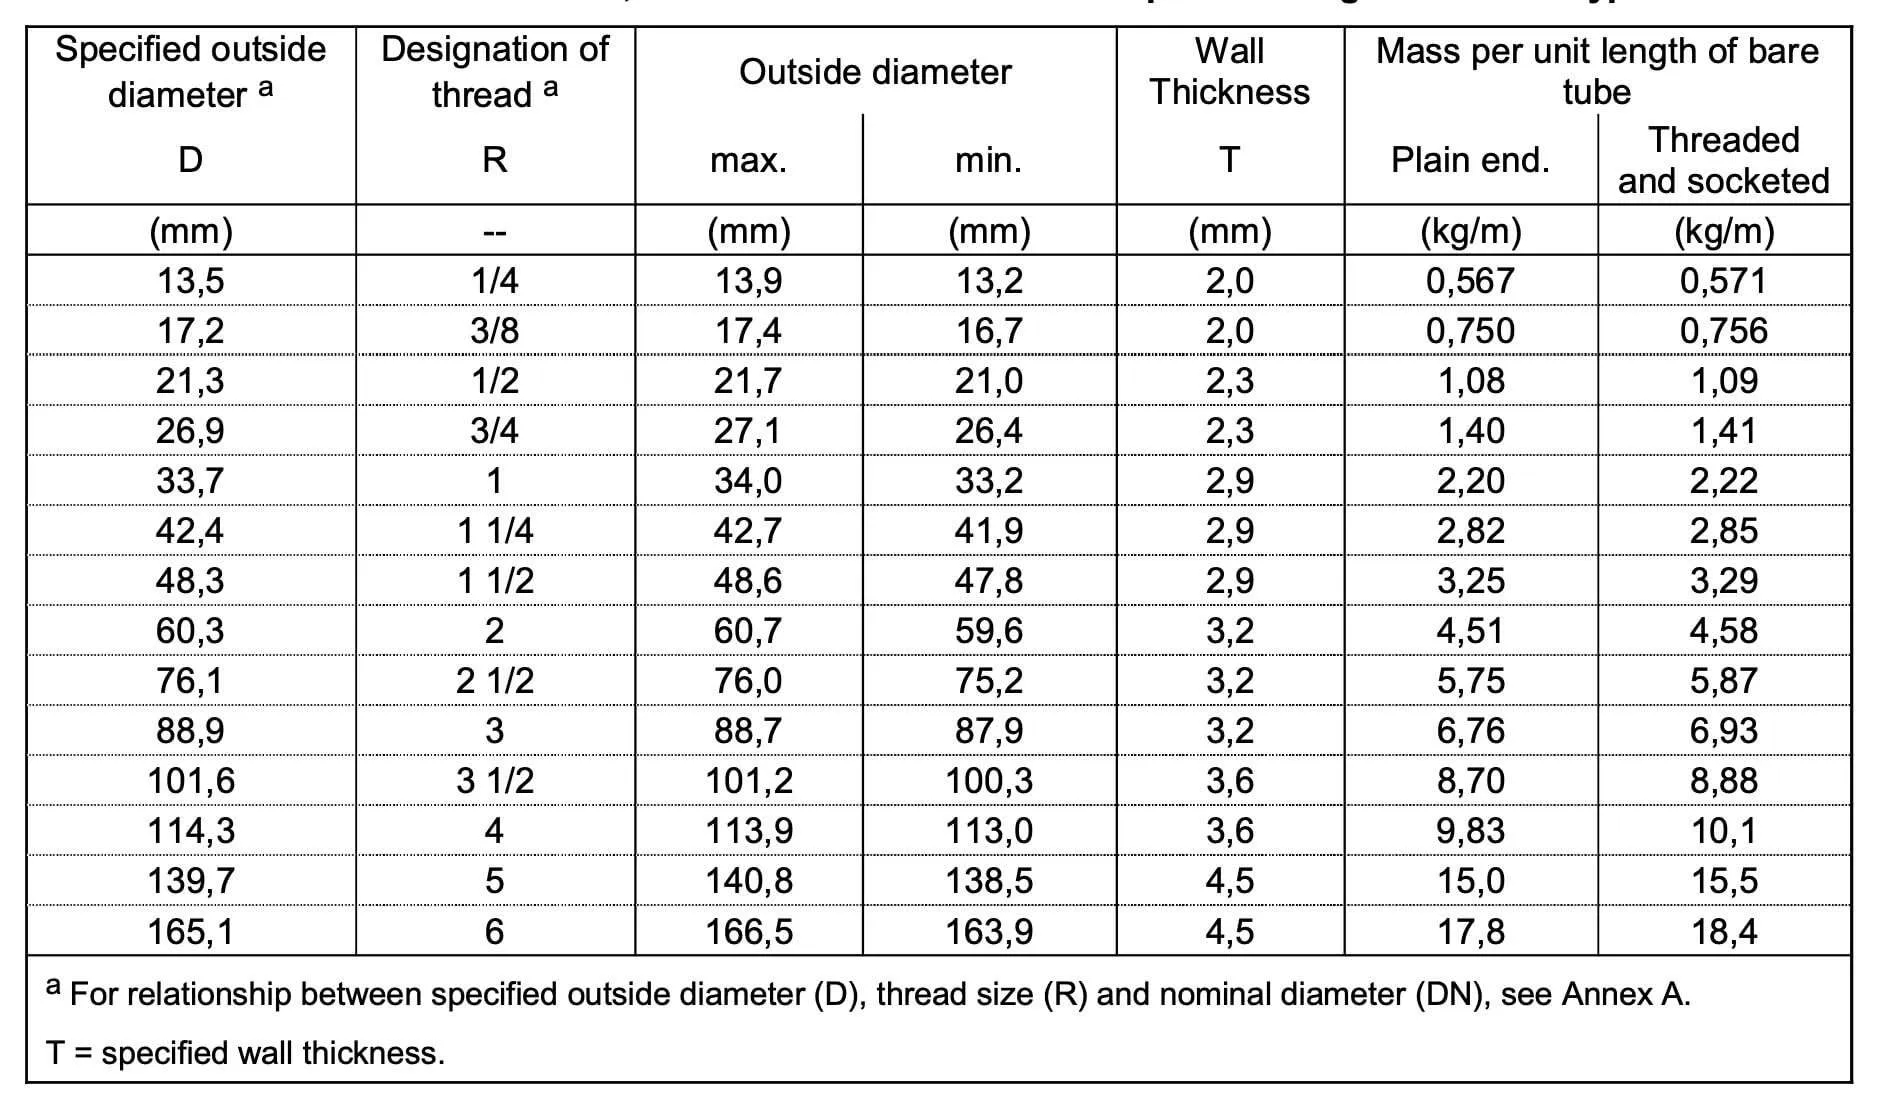
- Tyyppi L - Mittojen toleranssi ja yksikön massa
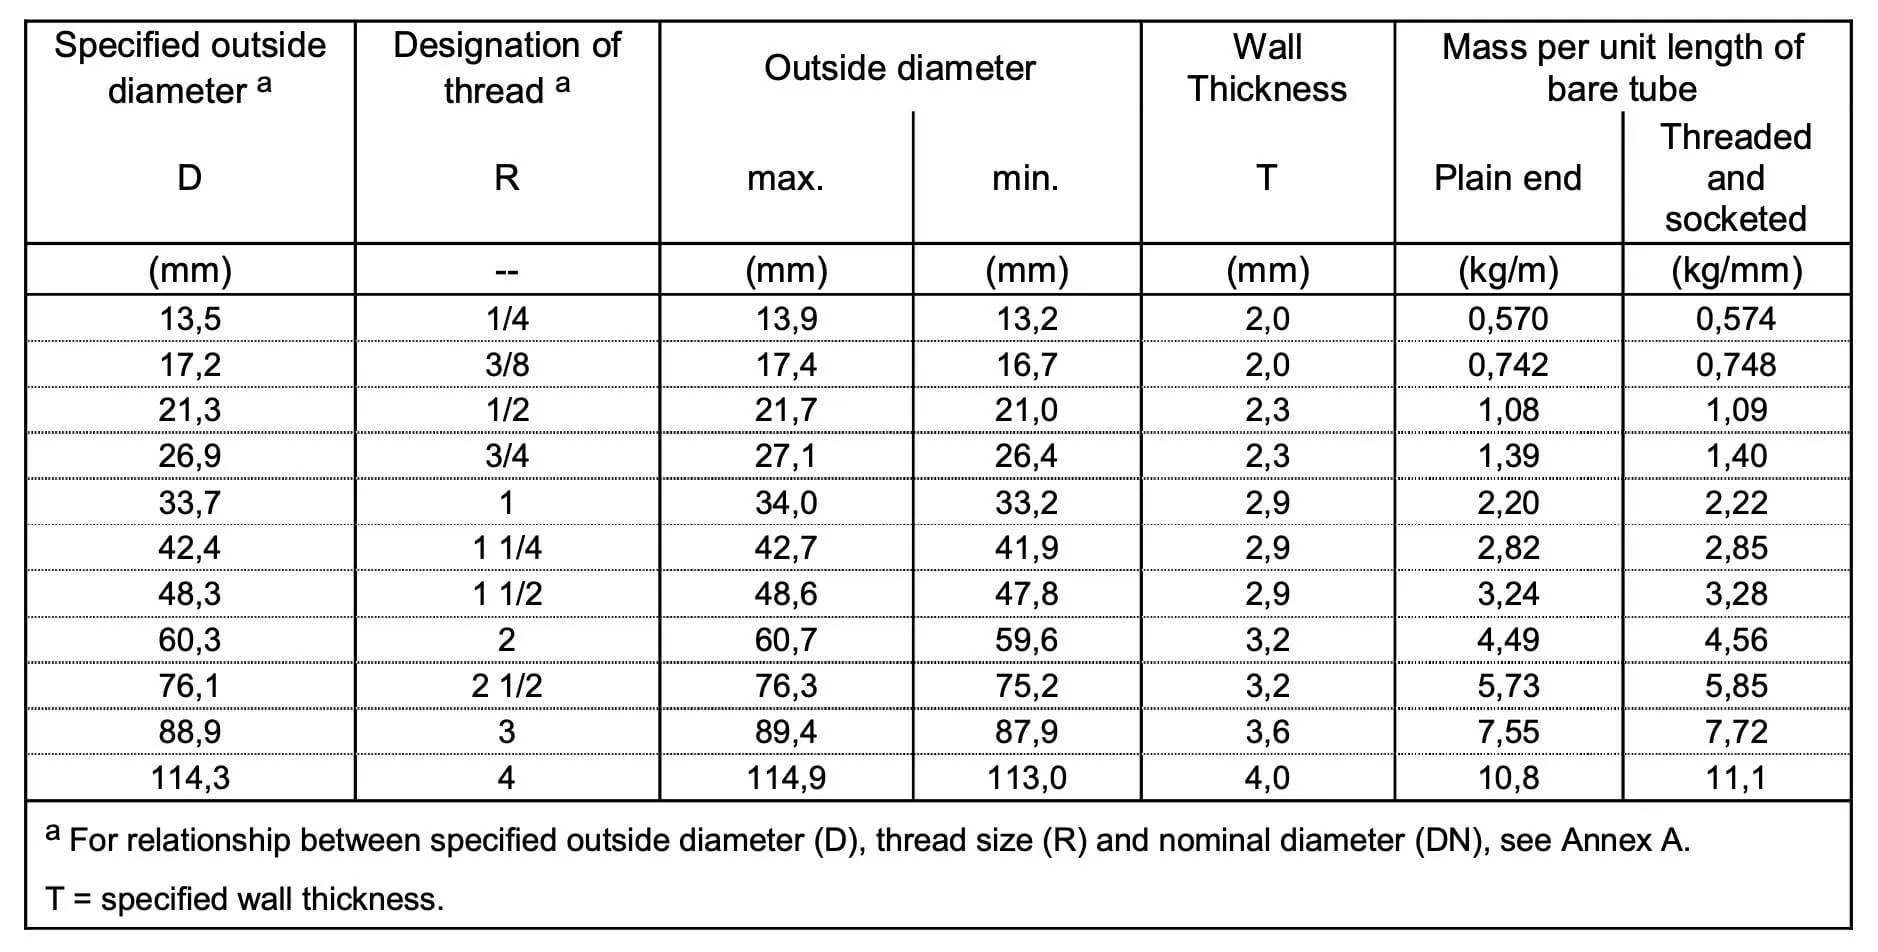
- Tyyppi L1 - Mittojen toleranssi ja yksikön massa
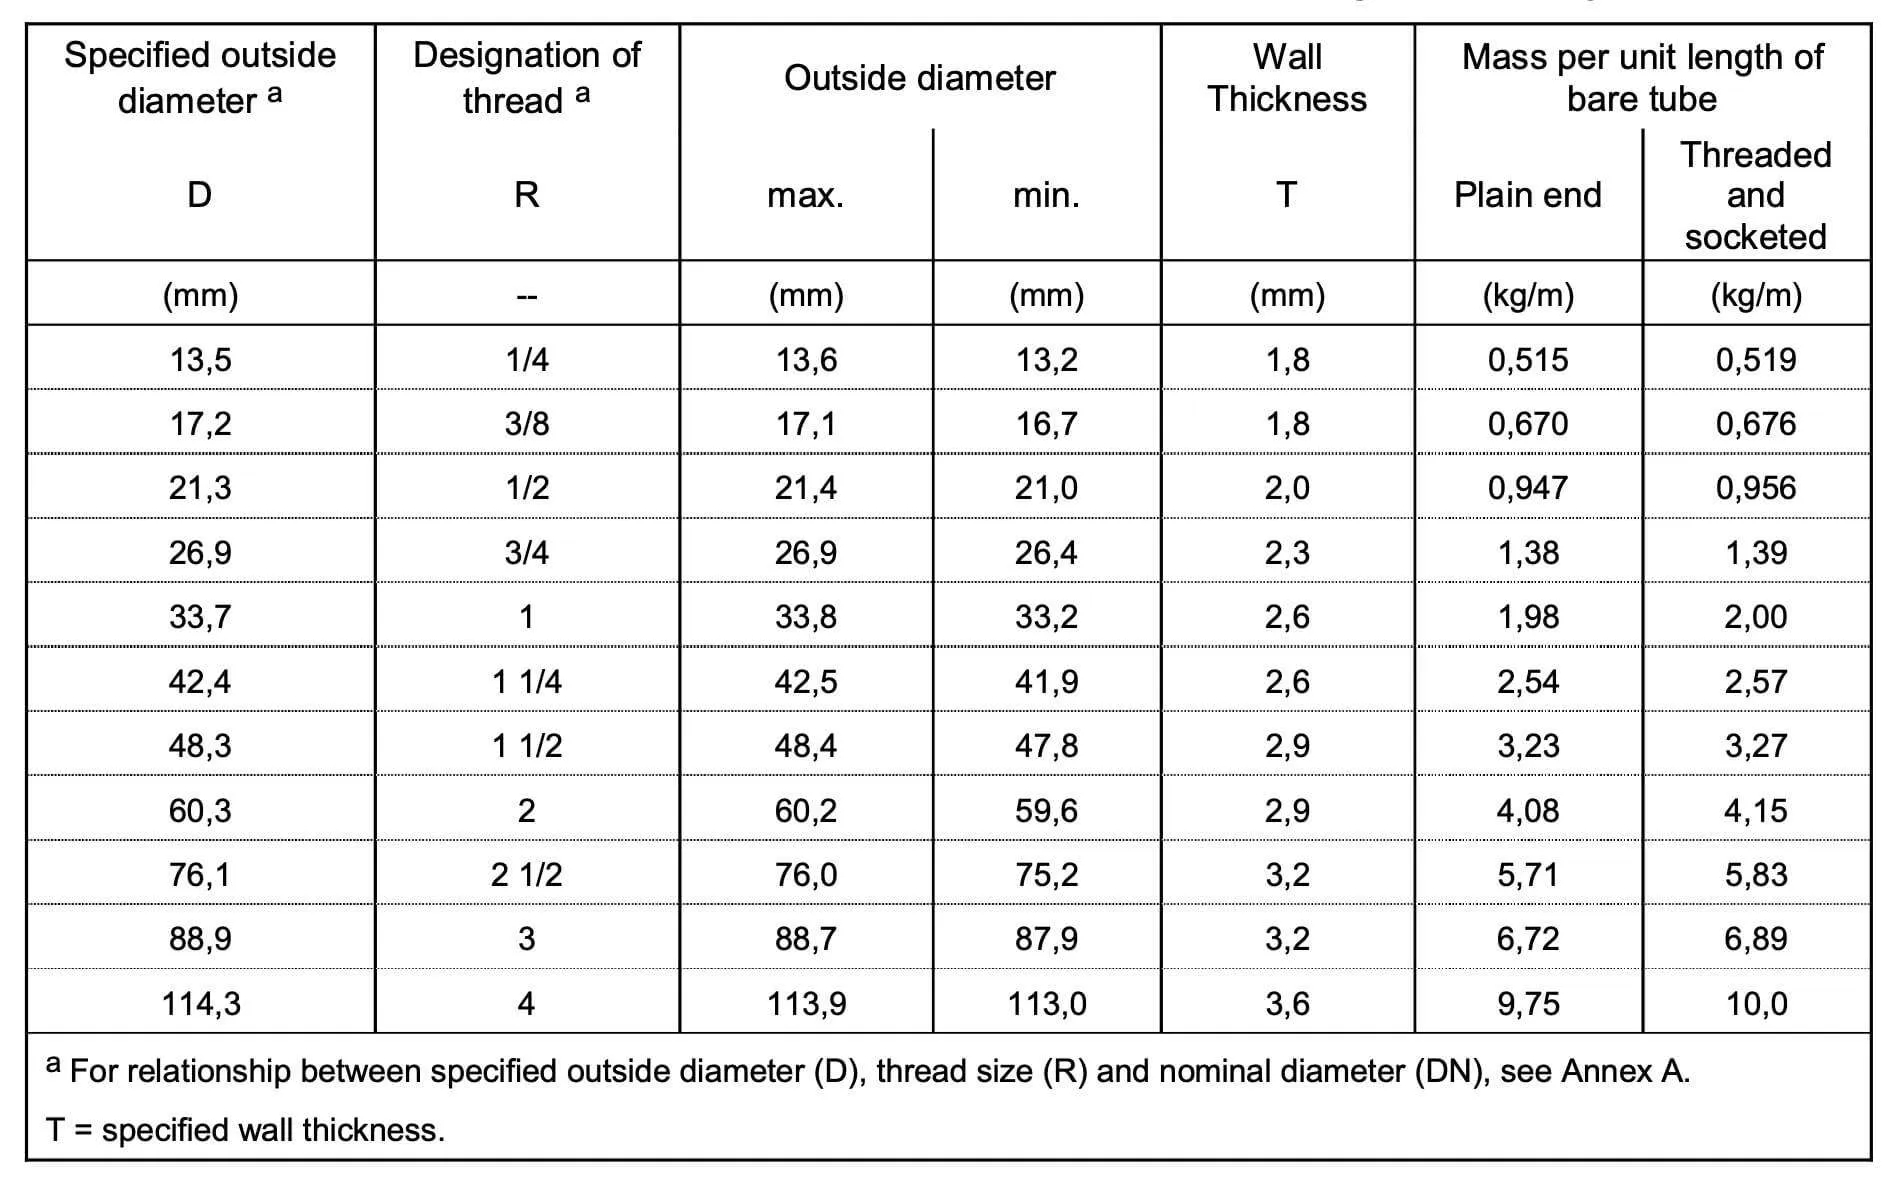
- Tyyppi L2 - Mittojen toleranssi ja yksikön massa
- Seinän paksuus
• ±10 %. M- ja H-sarjoille & tyypille L;
• -8 % plus-toleranssilla, jonka massatoleranssi rajoittaa, tyypeille L1 ja L2.
- Paino
• ±7,5 % vähintään 10 tonnin nipuissa M- ja H-sarjoille ja tyypille L;
• +10%, -8 % yksittäisistä putkista tyypeille L1 ja L2.
- Suoruus
• Suoruus ei saa ylittää 0,002 L.
EN 10255 PUTKISTON TESTAUS JA TARKASTUS
- Vetokoe
Vetokoe on suoritettava paljaalle putkelle standardin EN 10002-1 mukaisesti.
- Taivutustesti
Hitsattujen putkiemme laadun varmistamiseksi suoritamme EN 10232 -standardin mukaisen taivutustestin. Tätä testiä sovelletaan paljaisiin putkiin, joiden ulkohalkaisija on 17,2–60,3 mm, ja putki on taivutettu 90° kulmaan. Muotoilutyökalussa olevan uran leveys sopii putken halkaisijaan tarkasti ja syvyys vähintään puolet halkaisijasta. Muotin uran alaosassa oleva säde on alla olevan taulukon mukainen. Hitsatut putket taivutetaan hitsin kanssa mutkan ulkopuolella. Putkissa ei saa olla halkeamia, jotka näkyvät ilman suurennusapua. Suorittamalla tämän testin voimme varmistaa, että hitsatut putket täyttävät korkeimmat laatuvaatimukset.
| Halkaisija (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Taivutussäde | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Tasoitustesti
Hitsattujen putkien rakenteellisen eheyden varmistamiseksi suoritetaan tasoitustesti standardin EN 10233 mukaisesti. Testi suoritetaan paljaille putkille, joiden ulkohalkaisija on suurempi kuin 60,3 mm, ja se sisältää putken litistyksen puristimella, kunnes levyjen välinen etäisyys kuormitettuna mitattuna saavuttaa 75 % alkuperäisestä ulkohalkaisijasta. Hitsaus on asetettava vuorotellen 0 tai 90° kulmaan tasoitussuuntaan nähden. Tasoitusprosessin aikana putkessa ei saa olla halkeamia tai vikoja, jotka näkyvät ilman suurennusapua. Kun levyjen välinen etäisyys saavuttaa 60 % alkuperäisestä ulkohalkaisijasta, vähäistä ennenaikaista vauriota reunoissa ei pidetä hylkäämisen syynä. Tällä testillä varmistetaan, että hitsatut putket kestävät vaaditun määrän painetta vaurioittamatta.
- Vuototiiviystesti
Kaikki järjestelmät, joihin liittyy nesteiden kuljetus, on suunniteltava siten, että niissä ei ole vuotoja. Tämä on erityisen tärkeää terveydenhuollon kaltaisilla aloilla, joissa pienelläkin vuodolla voi olla vakavia seurauksia. Tuotteidensa eheyden varmistamiseksi valmistajien on testattava jokaiselle putkelle vuoto-tiiveys. Yleisin testityyppi on hydrostaattinen testi, jossa putki täytetään vedellä ja paineistetaan 50 bariin vähintään 5 sekunnin ajan. Valmistajilla on kuitenkin myös mahdollisuus käyttää standardin EN 10246-1 mukaista sähkömagneettista testiä. Mitä tahansa testityyppiä käytetään, tavoitteena on varmistaa, että valmis tuote on täysin turvallinen ja käyttökelpoinen.
- Mittatarkastus
Koko- ja mittatarkastus on suoritettava.
- Visuaalinen tarkastus
Silmämääräinen tarkastus on suoritettava standardin mukaisesti.
MERKINTÄ EN 10255 PUTKIIN
Merkinnät tulee sijoittaa vähintään yhden metrin etäisyydelle putken toisesta päästä, ja putket on merkittävä sopivin ja kestävin menetelmin seuraavilla tiedoilla:
• Valmistajan nimi tai tavaramerkki;
• Vakava symboli (H tai M) ja tyyppi (L, L1 tai L2);
• Valmistusprosessin symboli (S tai W)
Värit voivat olla hyödyllinen tapa järjestää ja tunnistaa erilaisia esineitä, ja tämä pätee erityisesti putkiin. Putkia käytetään usein erilaisissa ympäristöissä rakennustyömaista laboratorioihin, ja niitä on monenlaisia kokoja ja materiaaleja. Vaikka jokaisella putkityypillä on omat ainutlaatuiset ominaisuutensa, ne kaikki on merkittävä, jotta ne voidaan helposti tunnistaa. Valmistaja voi valita värikoodauksen käyttämisen sarja- tai tyyppimerkintöjen sijasta. Näin eri putkityypit on helppo tunnistaa nopeasti, mikä säästää aikaa ja ehkäisee sekaannuksia.
| Raskas | Keskikokoinen | Tyypit |
| Punainen | Sininen | Katso toleranssitaulukko |
Kunkin nipun etiketissä on oltava seuraavat tiedot:
• Valmistajan nimi tai tavaramerkki;
• Standardikoodi EN 10255;
• Valmistusprosessin symboli (S tai W)
• D (ulkohalkaisija) tai R (kierrekoko);
• Sarja tai tyyppi tai määritetty seinämän paksuus.
EN 10255 JA BS 1387 VERTAILUTAULUKKO
BS 1387:1985 on kumottu ja korvattu eurooppalaisella standardilla EN 10255:2004 (jota Yhdistyneen kuningaskunnan kansallinen standardielin on hyväksynyt nimellä BS EN 10255:2004 "seostamattomat teräsputket, jotka soveltuvat hitsaukseen tai kierteitykseen"), BS 1387:1985 on poistettu käytöstä. Standardien BS 1387 ja EN 10255 tyypit, jotka vastaavat toisiaan, on lueteltu alla olevassa taulukossa.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 valo |
| EN 10255 Keskitaso | BS 1387 Medium |
| EN 10255 Raskas | BS 1387 raskas |
EN 10255 PUTKIEN OLOMUOTO
Putken laadun määrää usein sen pintakäsittely. Tästä syystä valmistajien on huolehdittava siitä, että heidän tuotteissaan ei ole vikoja, jotka voidaan havaita silmämääräisellä tarkastelulla. Putken sisä- ja ulkopintojen tulee olla sileitä, eikä niissä saa olla puutteita tai jälkiä, jotka vaatisivat pukemista. Kaikki pinnan epätasaisuudet, jotka tunkeutuvat määritettyyn seinämän vähimmäispaksuuteen, katsotaan viaksi. Pinnan epätasaisuuksien viimeistely hiomalla tai koneistamalla on sallittua, jos seinämän paksuus päällystetyllä alueella ei ole pienempi kuin ilmoitettu minimi. Kaikkien pukeutuneiden alueiden tulee sulautua tasaisesti putken muotoon. Näitä ohjeita noudattamalla valmistajat voivat valmistaa putkia, joiden pintakäsittely on erinomainen ja jotka täyttävät korkeimmat laatuvaatimukset.


